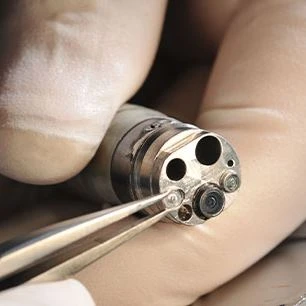
Las lentes de varilla sirven como componentes ópticos centrales de transmisión de imágenes dentro de sistemas ópticos de endoscopios rígidos. Si se produce delaminación en la superficie de unión de una lente de varilla de un solo enlace y no hay repuestos nuevos disponibles, recuperar lentes de varilla intactas extraídas de otros endoscopios del modelo idéntico con daños en posiciones irrelevantes ofrece una solución de reparación económica y práctica. Este artículo detalla el flujo de trabajo operativo completo y los puntos de control críticos de este procedimiento de renovación.
-
Estudios de casos de reparación
Se requiere un conjunto de herramientas personalizadas durante todo el proceso de reparación. El instrumento de sujeción utilizado son unas pinzas redondas con una abertura de mandíbula de 1,2 mm, que sujetan lentes de varilla de 1,2 mm de diámetro exterior sin rayar las superficies ópticas.
También se fabrica una aguja dispensadora personalizada para una aplicación precisa del adhesivo UV. Prepare una aguja de acero con un diámetro de 0,25 mm; aplane la punta de la aguja, luego realice el esmerilado, biselado y pulido de precisión secuencialmente para formar una sección transversal plana y lisa de 0,25 mm de diámetro. La aguja terminada debe estar completamente libre de rebabas. Las rebabas afiladas desgastarán fácilmente las superficies de las lentes durante las operaciones de recogida y dispensación de adhesivo.
Desmontaje y separación
Para lentes de varilla adherida fracturadas o aquellas cuyo reemplazo está previsto, comience con el desmontaje. Aplique calor uniforme a la junta unida usando una pistola de aire caliente para ablandar el adhesivo UV curado original. Después de calentar, asegure ambos extremos de la lente de varilla con almohadillas de goma y separe los dos segmentos unidos lentamente mediante una dislocación lateral desplazada. Este método de separación distribuye la tensión de manera uniforme y evita que los bordes se astillen o se rompan las lentes causadas por la tracción axial directa. Después de la separación, elimine los lentes utilizables calificados y realice el pulido para eliminar el adhesivo UV residual.
Pulido de superficies de lentes y limpieza de precisión
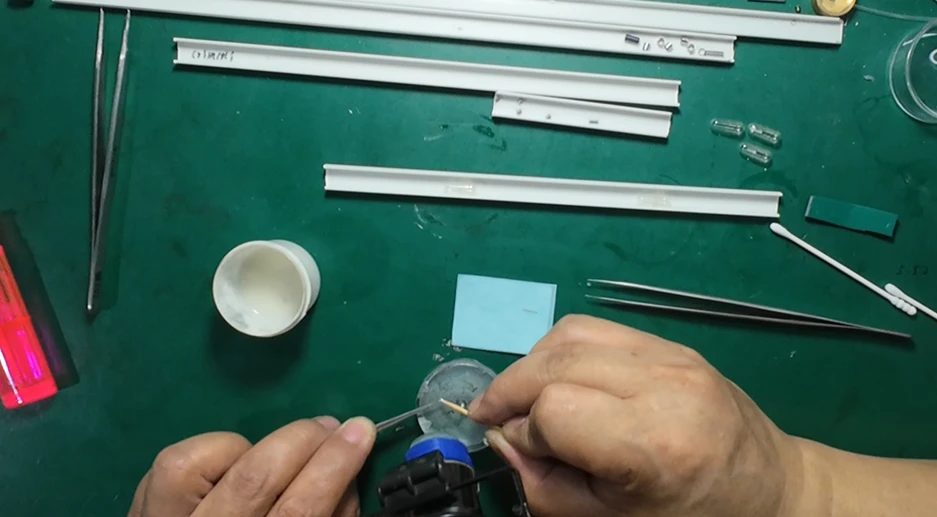
Sumerja un palillo de madera en agua limpia seguido de una pequeña cantidad de compuesto de pulido, luego muela suavemente las superficies de unión con movimientos circulares para eliminar los residuos de adhesivo.
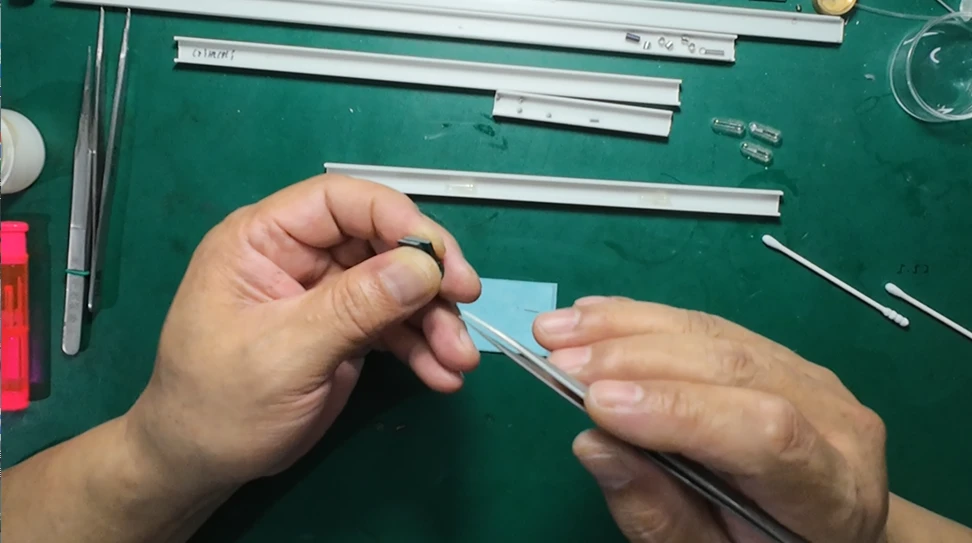
Al finalizar el pulido, limpie a fondo los componentes ópticos. Sujete un extremo de la lente de la varilla con unas pinzas y limpie las dos caras de unión con hisopos sin pelusa saturados con alcohol. Sostenga la lente con las pinzas redondas de 1,2 mm mientras limpia la segunda superficie para evitar volver a contaminar el lado ya limpio.
Dispensación de adhesivos y cementación óptica
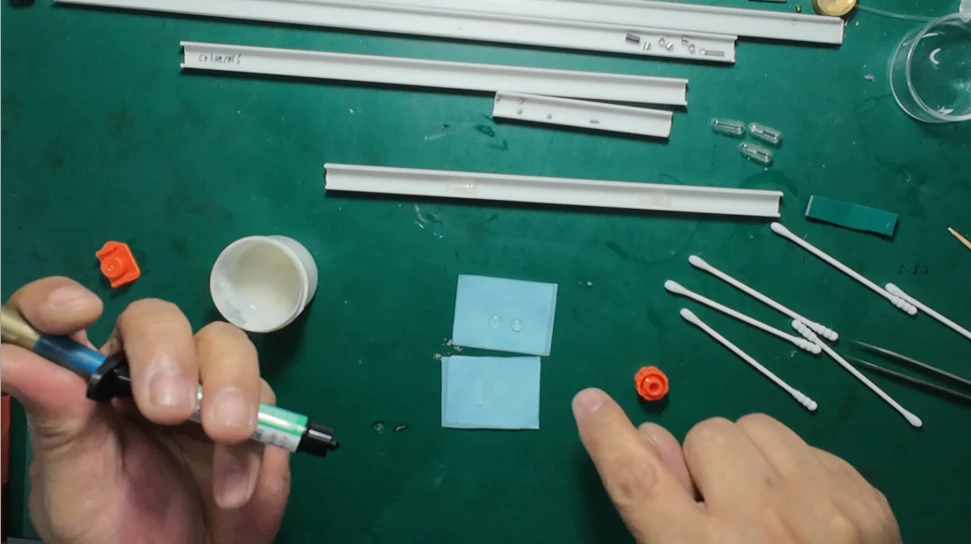
El adhesivo óptico curable por UV que presenta una excelente resistencia al autoclave y una alta transmitancia de luz se especifica para la unión de lentes de varilla. El adhesivo UV utilizado en este caso se desarrolla y formula de forma independiente en la empresa.[Más información sobre...]
Tome la aguja dispensadora prefabricada de 0,25 mm antes de aplicar el pegamento. Deseche la primera gota de adhesivo para descartar impurezas atrapadas en la punta de la aguja y aplique únicamente adhesivo no contaminado a continuación.
Sujete el segmento de lente de varilla más largo y coloque su cara de unión hacia arriba. Sumerja la punta plana de la aguja de 0,25 mm en un volumen extremadamente pequeño de adhesivo UV; Es obligatorio un control preciso de la dosis. El exceso de adhesivo crea una línea de unión demasiado gruesa, lo que perjudica la resistencia térmica y desvía el índice de refracción diseñado de la lente. Dispense una microgota en el centro de la superficie de unión, luego alinee la lente de la varilla de acoplamiento más corta y fije su extremo de unión directamente sobre la capa adhesiva.
Coloque la lente ensamblada en un control deslizante de posicionamiento acrílico para una alineación coaxial automática. Inspeccione la alineación bajo óptica de gran aumento; ajuste la posición haciendo girar suavemente el cuerpo de la lente y fíjelo rápidamente si observa una desalineación. Impulsado por la tensión superficial intermolecular, el adhesivo UV se extiende uniformemente a lo largo de la interfaz de unión hasta que los ejes centrales de los dos segmentos de la lente se alinean perfectamente. Verifique la precisión del posicionamiento después. Utilice el reverso plano de la lente de varilla para colocar el conjunto verticalmente sobre un bloque acrílico limpio; la gravedad facilita la distribución uniforme del adhesivo dentro de la junta, con el exceso de adhesivo fluyendo naturalmente hacia los bordes periféricos.

Curado UV y posprocesamiento
Deje el conjunto adherido inmóvil durante 5 a 10 minutos para permitir una nivelación suficiente del adhesivo en toda la interfaz de unión. Posteriormente, realice el curado por irradiación UV con un equipo de curado UV exclusivo. Parámetros de curado adoptados en este caso: lámpara UV Yokohama de 250 W equipada con un único cabezal de salida de 1/4, distancia de irradiación de alrededor de 1 cm con irradiación recta vertical, duración total de curado de 5 minutos.

Después de los acabados de curado, limpie el exceso de adhesivo alrededor del perímetro de unión utilizando hisopos empapados en alcohol. Inspeccione cuidadosamente la superficie de la junta durante la limpieza para confirmar una línea de unión suave, libre de burbujas de aire y relleno de pegamento insuficiente. Luego, limpie las dos superficies ópticas de los extremos de la lente de varilla, inspeccione la nitidez y definición de la imagen con aumento. Proceda al secado a baja temperatura solo después de validar el rendimiento de transmisión óptica calificado.
La medición dimensional posterior a la reparación muestra que la lente de varilla reacondicionada mide 1,09 mm de diámetro exterior y 6,91 mm de longitud total. La medición del diámetro debe realizarse con aumento y con una manipulación extremadamente suave para evitar daños al revestimiento antirreflectante de las superficies de las lentes. Se implementa un tratamiento de estabilización térmica adicional después de la inspección para mejorar aún más la estabilidad estructural de la capa adhesiva curada.
Seguiremos publicando procedimientos operativos estándar detallados y casos prácticos de reparación que cubren soluciones de mantenimiento y restauración de componentes ópticos para varios modelos de endoscopios en artículos siguientes. Estén atentos a las actualizaciones.
-
Vídeos de reparación
-
Artículos relacionados
[ Reparación de lentes de varilla despegadas en endoscopios rígidos (doble cementación) →]
[ Caso de reparación de artroscopio de mandíbula: STRYKER (0502-119-010) y GIMMI (E.8186.20) →]
[ Desmontaje de uniones soldadas por láser en endoscopios rígidos →]